


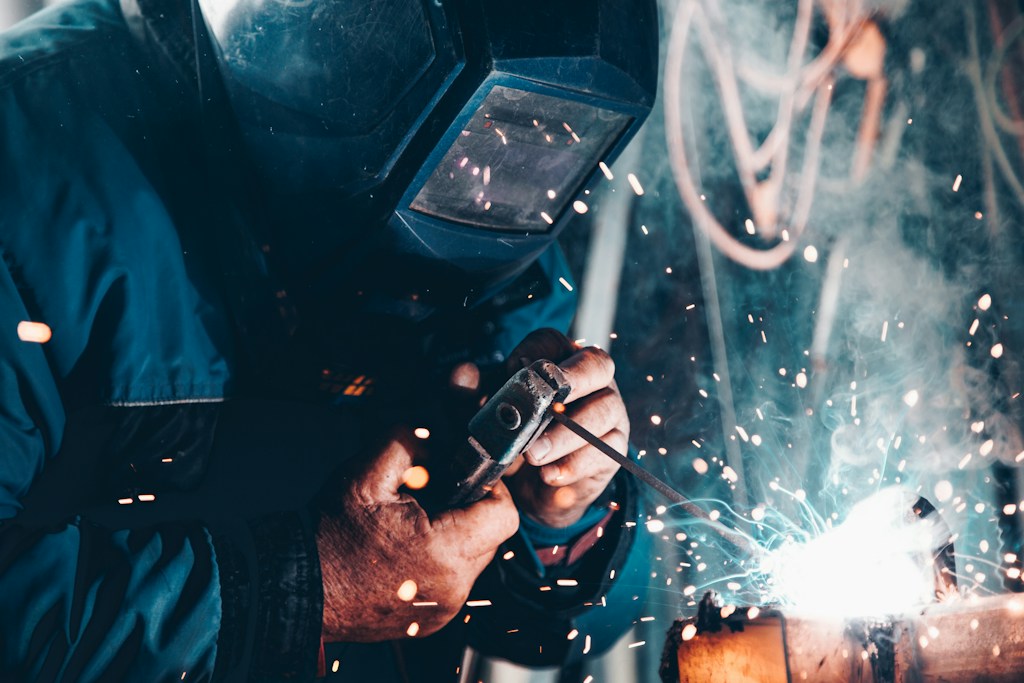
Zgrzewanie punktowe i garbowe stali – jak dobrać urządzenie do produkowanych detali?

Łączenie stalowych blach, nakrętek czy elementów obudów wymaga dopasowania technologii do ich konstrukcji. Choć w każdym z tych zastosowań wykorzystuje się prąd i docisk, sposób tworzenia zgrzeiny oraz potrzebne wyposażenie mogą się różnić. O wyborze maszyny decyduje więc nie tylko grubość materiału, lecz także kształt części, dostęp do miejsca połączenia i oczekiwane tempo produkcji. Pominięcie któregoś z tych czynników utrudnia późniejszą obsługę lub osiągnięcie wymaganej jakości. W tym artykule wyjaśniamy, czym różnią się obie metody i jakie dane pomagają dobrać urządzenie do zgrzewania stali. Omawiamy również znaczenie parametrów roboczych oraz prób na rzeczywistych detalach. Poznaj kryteria, które ułatwią porównanie dostępnych rozwiązań przed zakupem.
Czym różni się zgrzewanie punktowe od garbowego?
W pierwszej metodzie miejsce połączenia wyznaczają powierzchnie robocze elektrod, które dociskają łączone części i doprowadzają prąd. Ciepło powstające wskutek oporu elektrycznego prowadzi do utworzenia zgrzeiny. Zgrzewanie punktowe stosuje się między innymi do blach ułożonych na zakładkę, na przykład podczas produkcji obudów czy podzespołów samochodowych. Z kolei zgrzewanie garbowe wykorzystuje występy ukształtowane na jednym z detali. To one skupiają przepływ prądu i nacisk, a podczas nagrzewania ulegają spłaszczeniu. Tak wykonuje się między innymi mocowanie odpowiednio przygotowanych nakrętek i śrub. Wybór pomiędzy tymi technologiami wynika z budowy wyrobu oraz przewidzianego sposobu jego łączenia, dlatego nie są one dowolnymi zamiennikami.
Materiał, grubość i geometria – od czego zacząć dobór?
Gatunek stali oraz stan jej powierzchni wpływają na warunki tworzenia połączenia. Powłoki ochronne wymagają uwzględnienia zarówno podczas ustalania parametrów, jak i doboru elektrod. Zgrzewanie punktowe blach o różnej grubości stawia też inne wymagania niż łączenie warstw o jednakowym przekroju. Równie ważna pozostaje geometria: nawet odpowiednia moc nie pomoże, jeżeli ramiona nie zapewnią dostępu do wskazanego miejsca. Jakie informacje ułatwią ocenę zadania?
- Rysunki części z zaznaczonym rozmieszczeniem zgrzein.
- Dane o materiale, powłokach oraz grubości każdej warstwy.
- Wymagania dotyczące wytrzymałości i wyglądu gotowego wyrobu.
- Zakładana liczba sztuk oraz przewidywane zmiany asortymentu.
Na tej podstawie dobiera się zgrzewarki punktowe i garbowe o odpowiednich parametrach oraz konstrukcji układu roboczego. W ocenie uwzględnia się również przestrzeń potrzebną do wkładania elementów i ich swobodnego wyjmowania po zakończeniu operacji.
Jak dopasować parametry urządzenia do tempa pracy?
Prąd zgrzewania, czas jego przepływu i siła docisku muszą ze sobą współgrać. Zwiększenie jednej wartości nie zastępuje prawidłowego ustawienia pozostałych, a nadmierne nagrzewanie grozi wypryskiem metalu lub głębokimi odciskami elektrod. Dlatego zgrzewarka punktowa jest dobierana do warunków wykonania konkretnego złącza, a nie wyłącznie na podstawie mocy podanej w katalogu. Osobnej oceny wymaga obciążenie wynikające z planowanego rytmu produkcji. Urządzenie zdolne wykonać pojedyncze poprawne połączenie niekoniecznie utrzyma oczekiwane tempo przez całą zmianę. Odpowiednia obciążalność transformatora i wydajność chłodzenia pomagają zachować stabilne warunki podczas kolejnych cykli. Z tego względu zgrzewarka do blach przeznaczona do długich serii wymaga sprawdzenia również pod kątem częstotliwości pracy. Znaczenie ma ponadto sterownik, który zapewnia nastawianie parametrów i ich kontrolę w sposób odpowiadający wymaganiom procesu.
Co sprawdzić podczas prób na rzeczywistych detalach?
Próby pokazują, czy wybrana konfiguracja sprawdza się na częściach przeznaczonych do produkcji. Ocenia się jakość zgrzein według uzgodnionych kryteriów, a także odkształcenia i ślady pozostające na powierzchni. Wyniki służą następnie dopracowaniu ustawień oraz oprzyrządowania. SMOLTECH łączy dobór technologii z projektowaniem przyrządów i wdrażaniem stanowisk do pracy. Oprócz samego połączenia sprawdzenia wymaga wygoda załadunku, stabilność mocowania i dostęp do miejsc obsługi. Wykonanie kolejnych sztuk w zakładanym rytmie daje pełniejszy obraz działania maszyny niż pojedynczy udany test. Ułatwia również wychwycenie trudności, które podczas regularnej eksploatacji prowadziłyby do poprawek lub opóźnień.
Do łączenia blach na zakładkę dobiera się urządzenie zapewniające dostęp elektrod do obu stron oraz odpowiedni prąd i docisk. Mocowanie nakrętek lub śrub z garbami wymaga natomiast uwzględnienia kształtu występów i sposobu ich odkształcania podczas nagrzewania. To rodzaj detalu wyznacza zatem technologię, a planowana wielkość serii decyduje o wymaganej obciążalności maszyny i organizacji obsługi. Większa moc nie rozwiąże problemu niewłaściwego mocowania, podobnie jak zaawansowany sterownik nie zastąpi dostatecznego chłodzenia. Porównując oferty, najlepiej oceniać więc zdolność do wykonywania określonych połączeń w oczekiwanym tempie. Takie podejście pomaga uniknąć zarówno zakupu zbyt słabego wyposażenia, jak i dopłacania za możliwości, których zakład nie wykorzysta.
Artykuł sponsorowany