


Jak wyposażyć stanowisko do cięcia stali?

Stanowisko do cięcia stali powinno odpowiadać rodzajowi obrabianego materiału, jego grubości, wielkości arkuszy oraz planowanej liczbie detali. Na przebieg pracy wpływają źródło plazmy, stół roboczy, instalacja sprężonego powietrza, system odciągowy, zasilanie i organizacja transportu materiałów. Dobór wyposażenia warto rozpocząć od analizy procesu. Cięcie pojedynczych elementów podczas prac montażowych wymaga innego rozwiązania niż seryjny rozkrój arkuszy na podstawie dokumentacji CAD. Różnice dotyczą mocy źródła, stopnia automatyzacji, powierzchni roboczej i infrastruktury potrzebnej do bezpiecznej pracy.
Rodzaj produkcji wyznacza układ stanowiska
Przy pracach naprawczych, montażowych i jednostkowych dobrze sprawdza się przecinarka ręczna. Pozwala swobodnie obrabiać blachy, profile, rury oraz elementy o nieregularnych kształtach. Jej zaletą jest mobilność i możliwość szybkiego rozpoczęcia pracy bez przygotowywania programu sterującego.
Produkcja powtarzalna wymaga większej kontroli nad trajektorią palnika. W takim zastosowaniu ploter plazmowy umożliwia automatyczne wycinanie detali według projektu cyfrowego. Sterowanie CNC odpowiada za ruch maszyny, a oprogramowanie CAD/CAM pozwala przygotować geometrię i wygenerować ścieżki cięcia.
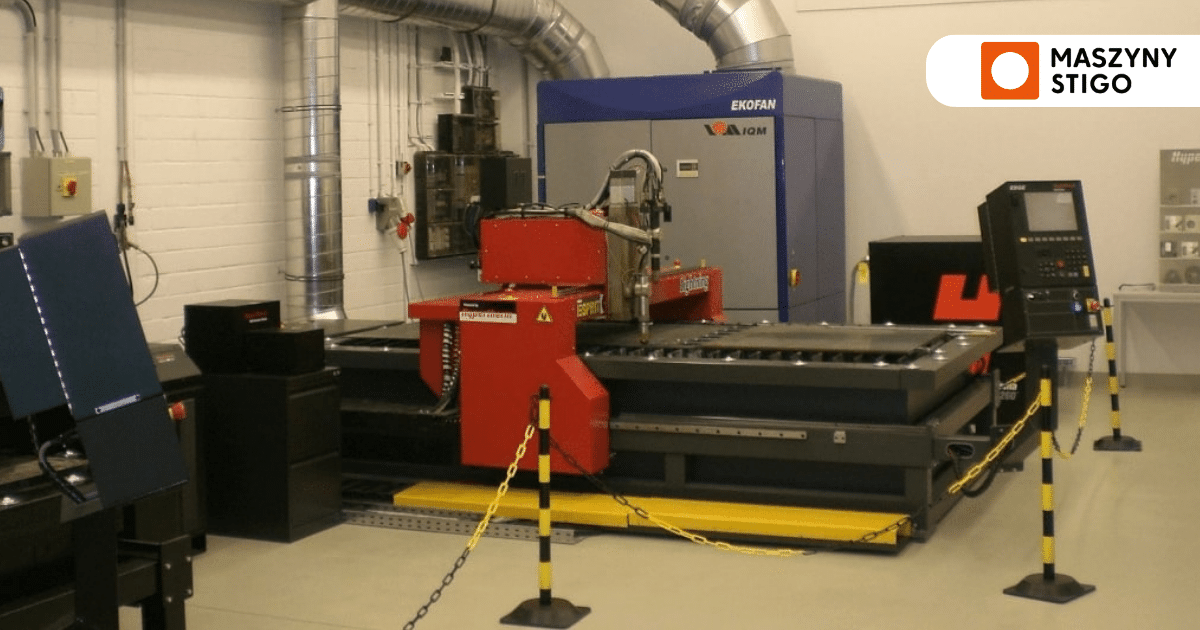
Przed wyborem rozwiązania trzeba ustalić, czy stanowisko będzie służyło do wykonywania pojedynczych części, krótkich serii, czy regularnej produkcji. Znaczenie ma także częstotliwość zmian materiału i grubości blachy. Częste przezbrojenia wymagają łatwego dostępu do parametrów procesu i sprawnej wymiany materiałów eksploatacyjnych.
Stół roboczy powinien pasować do formatu materiału
Wymiary stołu należy dopasować do najczęściej używanych arkuszy. Zbyt mała powierzchnia robocza wymusza wcześniejsze dzielenie materiału, co wydłuża proces i zwiększa liczbę operacji transportowych. Stół znacznie większy od rzeczywistych potrzeb zajmuje przestrzeń hali i podnosi koszt instalacji odciągowej.
Konstrukcja stołu powinna być sztywna i odporna na obciążenie. W przypadku maszyn CNC ważne jest odseparowanie rusztu od układu jezdnego. Uderzenia powstające podczas załadunku ciężkiej blachy nie powinny przenosić się na prowadnice ani zmieniać geometrii portalu. Stanowisko trzeba również zaplanować pod kątem wymiany rusztu, usuwania odpadu i czyszczenia przestrzeni pod stołem. Swobodny dostęp serwisowy skraca przestoje oraz ogranicza gromadzenie się pyłu i drobnych fragmentów metalu.
Źródło plazmy dobiera się do codziennej pracy
Podstawą doboru źródła jest grubość stali obrabianej regularnie. Maksymalna zdolność odcięcia określa graniczne możliwości urządzenia, dlatego nie powinna służyć jako główny parametr przy planowaniu produkcji. Dla codziennych zadań większe znaczenie ma zakres cięcia jakościowego. Trzeba również uwzględnić cykl pracy. Źródło używane do sporadycznych napraw może pracować w innym trybie niż urządzenie zintegrowane ze stołem CNC, które wykonuje długie ścieżki bez częstych przerw. W drugim przypadku liczą się stabilność parametrów, wydajne chłodzenie i możliwość pracy przy dużym obciążeniu.
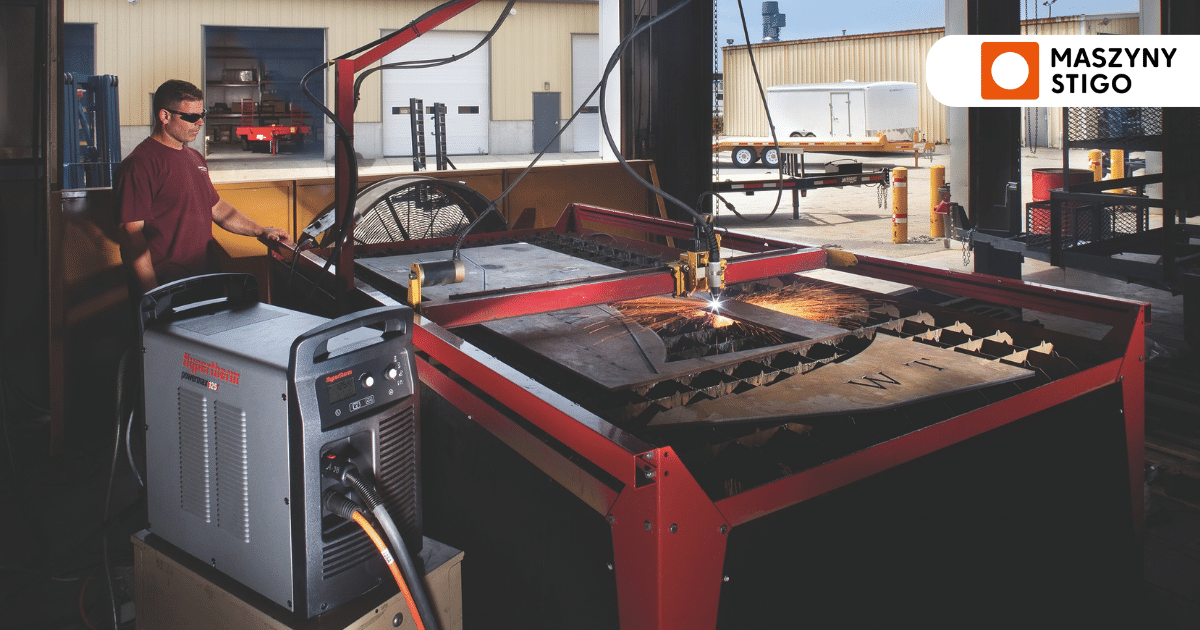
Przykładem źródła przeznaczonego do wymagających zastosowań jest powermax 125 hypertherm. Wybór konkretnego modelu powinien jednak wynikać z prób przeprowadzonych na rzeczywistym materiale. Podczas testu warto ocenić prędkość, ukosowanie krawędzi, ilość żużla, przebijanie blachy i trwałość części eksploatacyjnych.
Kontrola wysokości palnika poprawia powtarzalność
W maszynach CNC istotną funkcję pełni system THC, czyli Torch Height Control. Układ kontroluje odległość palnika od materiału na podstawie napięcia łuku i koryguje jego położenie podczas cięcia.
Arkusz blachy może być pofalowany lub odkształcać się pod wpływem temperatury. Bez regulacji wysokości zmieniają się warunki pracy łuku, co wpływa na geometrię krawędzi i trwałość dyszy. THC pomaga utrzymać stabilny proces także wtedy, gdy powierzchnia materiału nie jest idealnie płaska.
Duże znaczenie ma również prawidłowa wysokość przebijania. Zbyt mała odległość zwiększa ryzyko osadzania się stopionego metalu na palniku. Zbyt duża może utrudniać prawidłowe rozpoczęcie procesu.
Sprężone powietrze musi być czyste i stabilne
W wielu przecinarkach plazmowych sprężone powietrze pełni funkcję gazu procesowego. Jego parametry wpływają na stabilność łuku, jakość krawędzi oraz tempo zużywania dyszy i elektrody. Kompresor powinien zapewniać wymagany przepływ przy ciśnieniu roboczym przecinarki. Do obliczeń trzeba włączyć pozostałe maszyny korzystające z tej samej instalacji. Jeśli pracują jednocześnie, ich łączne zapotrzebowanie może powodować spadki ciśnienia przy stanowisku.
Na rynku dostępne są polskie kompresory w wersjach tłokowych i śrubowych. Model tłokowy może być wystarczający przy pracy okresowej. Sprężarka śrubowa lepiej odpowiada zastosowaniom wymagającym regularnego i stabilnego dopływu powietrza. O wyborze powinny decydować rzeczywista wydajność, cykl pracy, poziom hałasu i zapotrzebowanie całego zakładu.
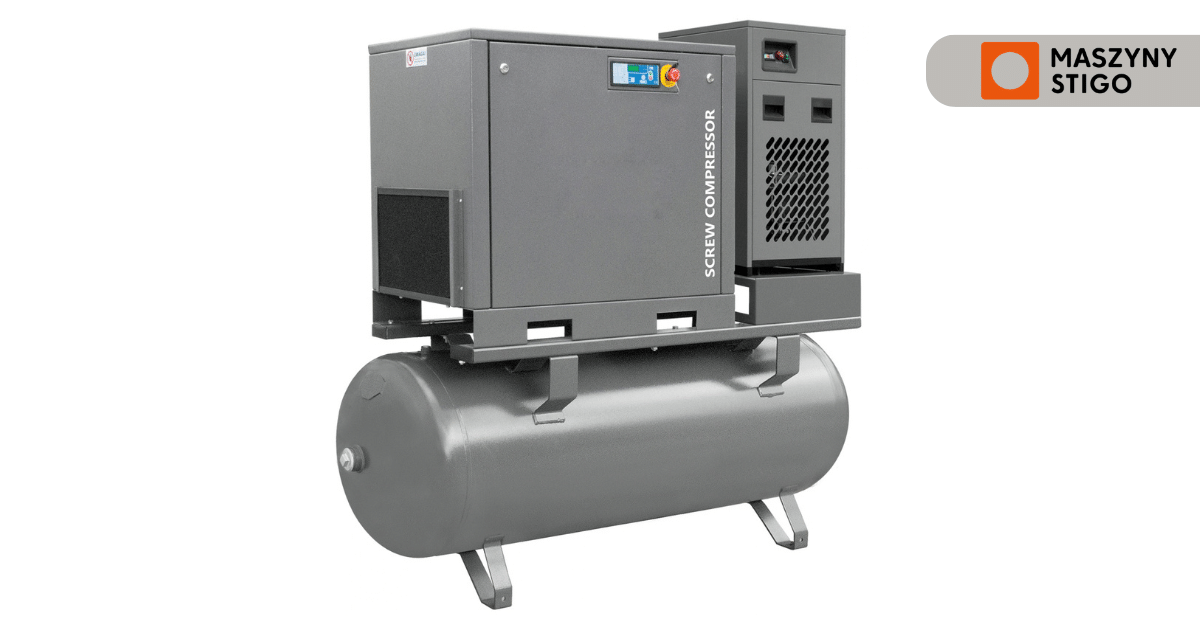
Instalację warto uzupełnić o zbiornik, osuszacz oraz odpowiednio dobrane filtry. Wilgoć, olej i cząstki stałe mogą powodować niestabilność łuku oraz szybsze zużycie elementów palnika. Znaczenie ma także średnica przewodów, ponieważ ograniczony przepływ prowadzi do spadków ciśnienia.
Oprogramowanie wpływa na zużycie materiału
W stanowisku CNC oprogramowanie CAD/CAM łączy projekt detalu z procesem cięcia. Program odpowiada za przygotowanie ścieżek, kolejność wykonywania elementów, punkty przebicia oraz prędkości ruchu maszyny. Ważną funkcją jest nesting, czyli rozmieszczanie detali na arkuszu. Dobre ułożenie części ogranicza ilość odpadu i długość przejazdów jałowych. Przy dużej skali produkcji wykorzystanie materiału może mieć większy wpływ na koszt jednostkowy niż niewielka różnica w prędkości cięcia.
Oprogramowanie powinno obsługiwać formaty używane w przedsiębiorstwie i umożliwiać zapis sprawdzonych parametrów. Warto także ustalić, kto przygotowuje programy, jak są one zatwierdzane oraz w jaki sposób przechowuje się ich kolejne wersje.
Odciąg dymu jest częścią procesu
Cięcie plazmowe stali powoduje powstawanie dymu, pyłu metalicznego i drobnych cząstek. Stanowisko powinno wychwytywać zanieczyszczenia blisko miejsca ich powstawania, zanim rozprzestrzenią się po hali.
Przy plotach CNC często wykorzystuje się odciąg dolny z podziałem stołu na sekcje. Otwieranie sekcji w obszarze pracy palnika pozwala skoncentrować przepływ powietrza. Innym rozwiązaniem jest stół wodny, który może ograniczać rozprzestrzenianie się części dymu i pyłu. Wybór systemu zależy od materiału, intensywności cięcia, konstrukcji maszyny i warunków w hali.
Instalacja wymaga regularnego czyszczenia, kontroli szczelności oraz wymiany filtrów. Sposób usuwania zebranego pyłu powinien wynikać z jego składu i oceny ryzyka. Szczególnej uwagi wymagają stale pokryte farbą, cynkiem lub innymi powłokami.
Transport materiału i ergonomia
Sposób dostarczania blachy do stanowiska wpływa na czas cyklu oraz bezpieczeństwo pracowników. Przy dużych arkuszach mogą być potrzebne suwnice, żurawie warsztatowe, chwytaki magnetyczne lub systemy podciśnieniowe.
Wokół stołu należy pozostawić miejsce na załadunek, odbiór detali i czynności serwisowe. Drogi transportowe nie powinny krzyżować się z przewodami zasilającymi ani pneumatycznymi. Panel sterowania musi znajdować się w miejscu, z którego operator może obserwować proces bez wchodzenia w strefę ruchu maszyny.
Drobne elementy po wycięciu mogą mieć ostre i gorące krawędzie. Stanowisko powinno więc obejmować wydzielone miejsce do ich odkładania, chłodzenia, kontroli i dalszej obróbki.
Materiały eksploatacyjne i kontrola jakości
Dysze, elektrody, osłony i pierścienie zawirowujące powinny być dopasowane do palnika, natężenia prądu i rodzaju procesu. Ich stan bezpośrednio wpływa na kształt łuku oraz jakość krawędzi. Na stanowisku warto przechowywać podstawowy zapas części i dokumentować częstotliwość ich wymiany. Nagły spadek trwałości może wskazywać na problem z jakością powietrza, parametrami przebijania lub sposobem obsługi palnika.
Kontrola gotowych detali powinna obejmować wymiary, ukosowanie, ilość żużla i stan powierzchni cięcia. Wyniki warto przypisywać do konkretnego programu, materiału i zestawu parametrów. Dzięki temu operator może szybciej odtworzyć właściwe ustawienia przy kolejnej partii.
Co sprawdzić przed uruchomieniem stanowiska?
Przed rozpoczęciem regularnej produkcji należy zweryfikować najważniejsze elementy systemu:
- źródło plazmy odpowiada rodzajowi i grubości stali;
- stół mieści typowe arkusze i zapewnia stabilne podparcie;
- kompresor dostarcza suche, czyste powietrze o wymaganym przepływie;
- odciąg skutecznie usuwa dym i pył ze strefy cięcia;
- zasilanie i zabezpieczenia są zgodne z dokumentacją urządzeń;
- oprogramowanie prawidłowo generuje ścieżki oraz parametry procesu;
- operator ma dostęp do środków ochrony i materiałów eksploatacyjnych.
Po uruchomieniu warto wykonać serię prób na materiałach reprezentatywnych dla codziennych zleceń. Ocena powinna obejmować cały cykl – od załadunku arkusza, przez przygotowanie programu i cięcie, aż po odbiór oraz kontrolę detalu.
Dobrze zaprojektowane stanowisko do cięcia stali łączy maszynę, instalacje pomocnicze i organizację pracy w jeden proces. Takie podejście ułatwia utrzymanie powtarzalnej jakości, ogranicza przestoje i pozwala dokładniej określić rzeczywisty koszt wykonania elementu.
Artykuł sponsorowany