


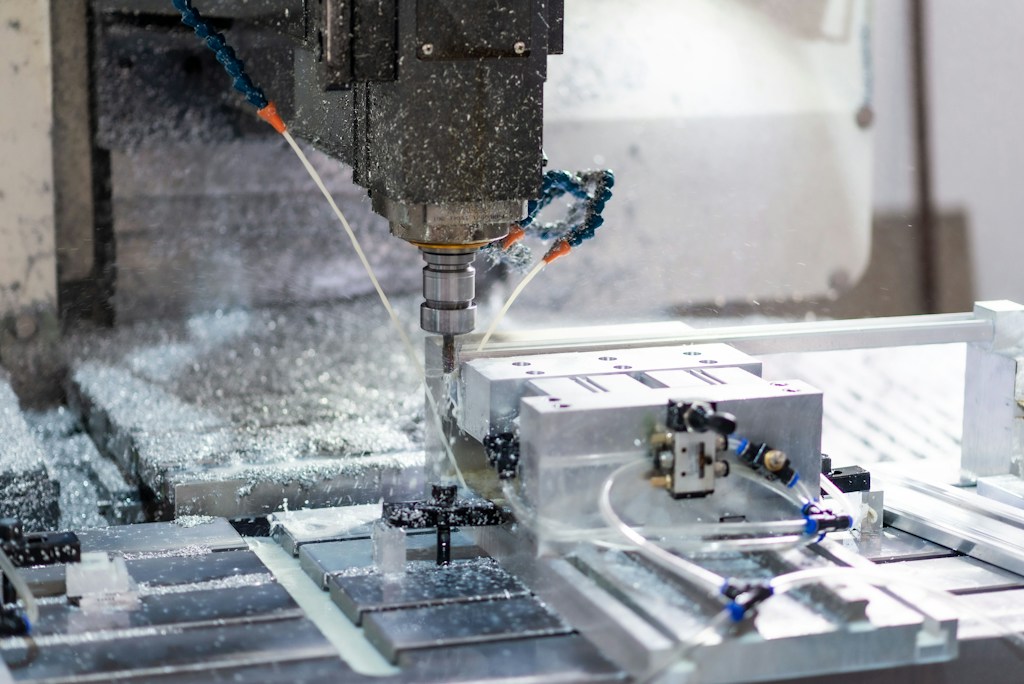
Najczęstsze błędy podczas obróbki na urządzeniach CNC i jak ich uniknąć

Błędy pojawiające się podczas obróbki na maszynach skrawających wynikają najczęściej z niedopasowania parametrów pracy, nieodpowiedniego odprowadzania wiórów, braku sztywności układu oraz użycia osprzętu nieprzystosowanego do właściwości obrabianego surowca. Niewłaściwe podejście techniczne do stali odpornych na korozję powoduje szybkie utwardzenie struktury materiału, uszkodzenia ostrzy oraz stratę czasu i surowca. Prawidłowa regulacja prędkości skrawania, stosowanie zaawansowanych elementów z węglików spiekanych oraz zapewnienie ciągłego podawania chłodziwa eliminują nieplanowane przestoje maszynowe i drastycznie zmniejszają odsetek braków. Przeczytaj poniższy przewodnik, aby poznać praktyczne metody zapobiegania awariom, właściwie skonfigurować proces technologiczny oraz w pełni wykorzystać potencjał swojego parku maszynowego.
Dlaczego stal nierdzewna sprawia tyle trudności na obrabiarkach CNC?
Obróbka ubytkowa stali stopowych, zwłaszcza austenitycznych czy ferrytyczno-austenitycznych (typu Duplex), zaliczanych do grupy materiałowej M według normy ISO, stawia przed operatorami oraz programistami maszyn CNC wyjątkowo wysokie wymagania techniczne. Surowce te wyróżniają się niskim współczynnikiem przewodnictwa cieplnego. Podczas skrawania generowane ciepło nie jest sprawnie odprowadzane wraz ze zbieranym wiórem, lecz akumuluje się bezpośrednio w strefie styku krawędzi tnącej z materiałem obrabianym. Powoduje to znaczne obciążenie termiczne narzędzia, co w krótkim czasie może doprowadzić do degradacji powłok ochronnych, zmiękczenia podłoża węglikowego i w konsekwencji – gwałtownego stępienia ostrza.
Kolejnym utrudnieniem jest zjawisko silnego umocnienia zgniotowego. Miejscowe odkształcenie plastyczne wywołane naciskiem ostrza sprawia, że w warstwie wierzchniej detalu dochodzi do drastycznego wzrostu twardości. Jeśli przejazd skrawający zostanie wykonany nieprawidłowo, ostrze będzie przemieszczać się po warstwie już utwardzonej przez poprzednie przejście, co przyspiesza zużycie ścierne i wywołuje wykruszenia. Do tego dochodzi wysoka ciągliwość stali oraz jej skłonność do przywierania do powierzchni natarcia, co sprzyja powstawaniu narostu (BUE – Built-Up Edge). Zjawisko to zaburza geometrię skrawania, pogarsza jakość wykończenia powierzchni i powoduje odrywanie drobnych cząstek węglika razem z przywartym materiałem.
Niewłaściwy dobór parametrów skrawania i zjawisko umocnienia zgniotowego
Częstym uchybieniem w zakładach produkcyjnych jest przenoszenie nawyków ze skrawania zwykłej stali węglowej na obróbkę stopów nierdzewnych. Zastosowanie zbyt wysokiej prędkości skrawania w połączeniu ze zbyt małym posuwem na ząb skraca trwałość ostrza. Gdy posuw na ząb jest niższy niż grubość utwardzonej warstwy powstałej po poprzednim przejściu, narzędzie, zamiast sprawnie ścinać materiał, wciera się w jego strukturę.
Tarcie skrawające generuje znaczną ilość ciepła i potęguje utwardzenie zgniotowe, sprawiając, że każda kolejna ścieżka staje się trudniejsza do wykonania. Skutkiem tego jest nieuchronne zniszczenie krawędzi, powstanie zużycia w formie karbu na granicy głębokości skrawania oraz spadek dokładności wymiarowej obrabianego detalu. Uniknięcie tego wymaga zmiany podejścia do ustalania parametrów obróbczych – obniżenia prędkości obrotowej wrzeciona przy jednoczesnym zachowaniu odpowiednio wysokiego, stabilnego posuwu.
Jak zapobiec szybkiemu zużyciu krawędzi tnącej?
Aby zapobiec utwardzaniu się materiału oraz szybkiej degradacji krawędzi tnącej, należy zadbać o to, by grubość wióra zawsze przekraczała strefę odkształcenia plastycznego. Zaplanowana wartość posuwu na ząb pozwala ostrzu „wejść” pod utwardzoną warstwę i płynnie odseparować wiór od struktury rodzimej.
Niezbędne jest również stosowanie narzędzi wykonanych z nanoziarnistych oraz mikroziarnistych węglików spiekanych o wysokiej twardości i odporności na pękanie. Bardzo ważną funkcję pełnią warstwy ochronne nanoszone metodą PVD, takie jak wielowarstwowa powłoka TiAlN (azotek tytanowo-glinowy). Stanowi ona barierę termiczną, zabezpieczając podłoże węglikowe przed działaniem ekstremalnych temperatur sięgających setek stopni Celsjusza. Ostre geometrie z dodatnim kątem natarcia ułatwiają formowanie wióra i minimalizują opory skrawania, co chroni element tnący przed uszkodzeniem mechanicznym.
Złe odprowadzanie wiórów i szok termiczny w strefie skrawania
Brak właściwej kontroli nad formowaniem i usuwaniem wiórów z pola obróbki to prosta droga do zniszczenia osprzętu oraz zepsucia obrabianego elementu. Stale stopowe generują długie, wstęgowe wióry, które łatwo ulegają zakleszczeniu w rowkach wiórowych lub owijają się wokół osi obracającego się narzędzia. Ponowne skrawanie odseparowanych wiórów powoduje natychmiastowy wzrost oporów, pękanie ostrzy oraz powstawanie głębokich rys na wykończonej powierzchni.
Równie niebezpieczny dla ciągłości procesu jest szok termiczny. Stosowanie chłodzenia zewnętrznego w sposób nieregularny lub pod zbyt niskim ciśnieniem sprawia, że krawędź tnąca cyklicznie nagrzewa się do wysokich temperatur podczas wejścia w materiał i gwałtownie schładza po jego opuszczeniu. Taki stan prowadzi do powstawania mikropęknięć zmęczeniowo-cieplnych biegnących prostopadle do krawędzi tnącej, co kończy się wyłamaniem całej płytki lub ostrza monolitycznego.
Jakie zalety dają wydajne wiertła do stali nierdzewnej z chłodzeniem wewnętrznym?
Wykonywaniu głębokich otworów na obrabiarkach CNC towarzyszy trudność w dostarczeniu cieczy chłodząco-smarującej na sam spód strefy obróbczej. Zastosowanie chłodzenia zewnętrznego przy wierceniu na głębokość odpowiadającą trzykrotności lub pięciokrotności średnicy okazuje się niewystarczające, ponieważ wióry skutecznie blokują napływ chłodziwa z dysz zewnętrznych. Z tego powodu wydajne wiertła do stali nierdzewnej są wyposażane w wewnętrzne kanały chłodzące przechodzące przez całą długość rdzenia. Ciecz chłodząca podawana pod wysokim ciśnieniem dociera bezpośrednio do głównych krawędzi skrawających, wypychając wióry na zewnątrz wzdłuż profilowanych rowków. Dzięki zastosowaniu właściwych wierteł nie ma konieczności wstępnego nawiercania, co skraca czas cyklu, a także eliminuje błędy pozycjonowania otworów. Konstrukcje z monolitu węglika zapewniają osiowość i utrzymanie tolerancji wymiarowych. Zastosowanie odpowiedniego osprzętu zapobiega wzrostowi temperatury w otworze oraz zakleszczaniu wiórów.
Wibracje oraz brak sztywności w układzie obróbczym
Niestabilność układu Obrabiarka-Przyrząd-Narzędzie (OPN) stanowi źródło problemów jakościowych w obrębie centrów obróbczych CNC. Zbyt długi wysięg w oprawce, zastosowanie niewłaściwych systemów mocowania (na przykład zwykłych oprawek zaciskowych zamiast oprawek hydraulicznych lub termokurczliwych) bądź wibracje wynikające z niedostatecznego usztywnienia obrabianego detalu wywołują niebezpieczne drgania harmoniczne.
Drgania w trakcie skrawania materiałów z grupy M są niszczycielskie dla krawędzi węglikowych. Wywołują mikro-wykruszenia ostrzy, gwałtownie pogarszają gładkość wykończenia i wprowadzają nierównomierne obciążenie na łożyska toczne wrzeciona obrabiarki. W efekcie proces staje się głośny, niestabilny i uniemożliwia uzyskanie założonych pasowań i dokładności kształtu.
W jaki sposób specjalistyczne frezy do stali nierdzewnej redukują drgania harmoniczne?
Skutecznym sposobem na trudności związane z wibracjami jest zastosowanie narzędzi monolitycznych wyposażonych w nowoczesną geometrię tłumiącą rezonans. Dedykowane frezy do stali nierdzewnej wykorzystują zmienny kąt linii śrubowej (variable helix) oraz nierównomierną podziałkę ostrzy. Taka konstrukcja sprawia, że każde kolejne ostrze wchodzi w kontakt z materiałem pod innym kątem i w innym odstępie czasu, co rozbija falę rezonansową i wygasza drgania w zarodku.
Stosuje się także podwójną średnicę rdzenia, co znacznie zwiększa ich sztywność skrętną i zapobiega ugięciom pod wpływem dużych sił promieniowych. Wykorzystanie wariantów 4-, 5- oraz 6-ostrzowych pozwala na znaczący wzrost wskaźnika usuwania materiału (MRR – Material Removal Rate) przy zachowaniu płynności obróbki. Użycie dopasowanych frezów do stali nierdzewnej zabezpiecza krawędzie przed pękaniem nawet w niestabilnych warunkach skrawania obwodowego.
Niewłaściwa technologia wykonywania gwintów i zakleszczanie wiórów
Nacinanie lub wygniatanie gwintów w stalach stopowych należy do najbardziej wymagających operacji na maszynach CNC. Błąd popełniony na tym etapie skutkuje złamaniem narzędzia wewnątrz prawie gotowego, kosztownego detalu, co oznacza konieczność jego złomowania. Najczęstszymi przyczynami niepowodzeń są: niewłaściwy dobór średnicy otworu pod gwint, zastosowanie geometrii przeznaczonej do otworów przelotowych w otworze ślepym oraz brak właściwego smarowania.
Ze względu na właściwości plastyczne stali nierdzewnej, materiał ma tendencję do „ściskania” rdzenia gwintownika podczas wycofywania narzędzia. Jeśli element tnący nie ma odpowiedniego uwolnienia oraz właściwych powłok zmniejszających współczynnik tarcia, zostaje poddany niszczącemu momentowi obrotowemu, co prowadzi do natychmiastowej awarii.
Jakie gwintowniki do stali nierdzewnej eliminują ryzyko złamania narzędzia w detalu?
Bezpieczny proces gwintowania wymaga zastosowania osprzętu o geometrii ściśle dostosowanej do typu otworu. Wysokiej jakości gwintowniki do stali nierdzewnej różnią się budową w zależności od tego, czy obrabiany jest otwór przelotowy, czy nieprzelotowy (ślepy). W otworach przelotowych stosuje się wersje ze skośną powierzchnią natarcia (z nakrojem typu B), która spycha wióry w dół, przed narzędzie. Z kolei w otworach ślepych stosuje się wersje z rowkami spiralnymi, które sprawnie ewakuują wióry ku górze, zapobiegając ich gromadzeniu na dnie otworu.
Wysokowydajnym gwintownikom do stali nierdzewnej nadaje się specjalną mikrogeometrię oraz powłoki redukujące tarcie, co zapobiega zjawisku zakleszczania się krawędzi przy zmianie kierunku obrotów wrzeciona. Stosowanie nowoczesnych gwintowników daje pewność uzyskania czystego gwintu zgodnego z wymaganą tolerancją oraz powtarzalności w produkcji seryjnej.
Jak odpowiednio dobrane narzędzia do obróbki stali nierdzewnej chronią park maszynowy?
Wykorzystanie specjalistycznego osprzętu tnącego przeznaczonego do trudnoskrawanych grup materiałowych wpływa na wskaźniki ekonomiczne oraz techniczne zakładu produkcyjnego. Dzięki odpowiednim narzędziom do obróbki stali nierdzewnej dochodzi do znacznego obniżenia sił skrawania oddziałujących na podzespoły mechaniczne obrabiarek CNC. Redukcja obciążeń promieniowych oraz osiowych oszczędza łożyska wrzeciona, śruby kulowe i prowadnice liniowe, zapobiegając ich przedwczesnemu zużyciu.
Zastosowanie zaawansowanych narzędzi do obróbki stali nierdzewnej zmniejsza ryzyko powstania braków oraz chroni zakład przed nieplanowanymi przestojami maszyn. Prawidłowo skomponowany zestaw osprzętu – obejmujący monolityczne frezy VHM, wiertła węglikowe z chłodzeniem wewnętrznym oraz gwintowniki – stabilizuje proces produkcyjny. Pozwala to podnieść ogólną efektywność wyposażenia (wskaźnik OEE) i utrzymać stałą jakość wykonania detali.
Dobre praktyki i weryfikacja procesu skrawania w zakładzie
Utrzymanie pełnej stabilności procesowej na obrabiarkach CNC wymaga wdrożenia przemyślanych procedur organizacyjnych i weryfikacyjnych. Prawidłowo skonfigurowany proces rozpoczyna się na etapie projektowania ścieżek w środowisku CAD/CAM. Weryfikacja kodu NC w programach symulacyjnych pozwala wyeliminować ryzyko kolizji, zoptymalizować punkty wejścia narzędzia w materiał oraz dobrać nowoczesne strategie frezowania dynamicznego (np. trochoidalnego), które charakteryzują się stałym kątem opasania ostrza.
Dobre praktyki obejmują również:
- monitorowanie stanu zużycia krawędzi skrawających za pomocą układów pomiarowych przed pojawieniem się uszkodzeń detalu,
- stałą kontrolę parametrów chłodziwa – jego stężenia, pH oraz ciśnienia podawania w strefie skrawania,
- stosowanie nowoczesnych systemów zarządzania osprzętem, takich jak automatyczne depozyty narzędziowe, które eliminują przestoje spowodowane brakiem niezbędnego asortymentu w magazynie,
- korzystanie z profesjonalnych usług regeneracji osprzętu VHM, gdzie ponowne ostrzenie i nałożenie PVD przywracają pierwotne parametry skrawania.
Świadome zarządzanie parametrami pracy, unikanie powszechnych błędów technologicznych oraz stała kontrola zużycia ostrzy pozwalają na bezawaryjną pracę obrabiarek CNC, gwarantując najwyższą jakość wykonania detali ze stali nierdzewnej.
Artykuł sponsorowany