


Wymagania dla powłok cynkowo-aluminiowych na konstrukcjach stalowych

Powłoki cynkowo-aluminiowe (Zn-Al) nie są jedną technologią. W zależności od tego, czy mowa o blasze powlekanej w linii ciągłej, natrysku cieplnym na moście, powłoce płatkowej na śrubie czy klasycznym cynkowaniu ogniowym, obowiązują inne normy, inne grubości i inne metody badania. Dlatego specyfikacja „powłoka cynkowo-aluminiowa” bez wskazania systemu, grubości i kategorii korozyjności jest niepełna i może prowadzić do sporów przy odbiorze.
Poniższy przegląd porządkuje wymagania dla najczęściej spotykanych systemów Zn-Al na konstrukcjach stalowych: powłok ciągłych ZA i ZM (EN 10346), natryskiwanych cieplnie powłok Zn/Al (EN ISO 2063), powłok płatkowych (ISO 10683/EN 13858) oraz odniesienia do cynkowania ogniowego (EN ISO 1461), które pozostaje podstawową technologią dla grubych elementów konstrukcyjnych. Omówiono projektowanie, przygotowanie powierzchni, grubości, badania, trwałość i naprawy.
Spis treści
1. Czym są powłoki cynkowo-aluminiowe
Powłoka Zn-Al to metaliczna warstwa ochronna, w której cynk zapewnia ochronę katodową, a aluminium zwiększa barierowość i stabilność produktów korozji. W zależności od technologii udział aluminium wynosi od około 5% (Galfan) przez 15% (natrysk Zn/Al 85/15) do 55% (powłoka Al-Zn). Od składu i technologii zależą właściwości, grubość oraz norma, według której prowadzi się odbiór.
Ciągłe powłoki Zn-Al i Zn-Al-Mg. Są nakładane w hucie na taśmę stalową w linii ciągłego cynkowania ogniowego. Norma EN 10346 rozróżnia m.in. powłoki ZA (stop cynkowo-aluminiowy, typowo 95% Zn i 5% Al, znany jako Galfan) oraz ZM (cynkowo-aluminiowo-magnezowe, np. Magnelis). Grubość wynosi od kilku do kilkudziesięciu mikrometrów na stronę. Zastosowanie to blachy, taśmy, profile zimnogięte, elewacje, dachy, obudowy i lekkie konstrukcje — elementy formowane po powleczeniu, a nie grube belki konstrukcyjne.
Natrysk cieplny Zn/Al. Powłoka jest natryskiwana na przygotowaną powierzchnię stali za pomocą natrysku łukowego lub plazmowego. Normy EN ISO 2063-1 i EN ISO 2063-2 obejmują powłoki z cynku, aluminium i ich stopów, w tym najczęściej stosowany stop 85% Zn i 15% Al (spotyka się również 87/13). Grubość w praktyce wynosi zwykle 100–150 µm, a powłoka jest często uszczelniana lub malowana, tworząc system duplex. To rozwiązanie stosuje się na mostach, wieżach, konstrukcjach przemysłowych i elementach narażonych na agresywne środowisko.
Powłoki płatkowe Zn-Al. Nie są powłoką metalurgiczną, lecz kompozytem płatków cynku i aluminium w spoiwie organicznym lub nieorganicznym. Norma ISO 10683 dotyczy łączników gwintowanych, a EN 13858 — części innych niż gwintowane. Typowa grubość to 5–15 µm. Powłoki płatkowe stosuje się głównie na śruby, sprężyny i drobne elementy, gdzie liczą się cienka warstwa, brak ryzyka kruchości wodorowej i powtarzalność. Nie zastępują grubych powłok konstrukcyjnych.
Cynkowanie ogniowe. Norma EN ISO 1461 obejmuje powłoki cynkowe otrzymywane przez zanurzenie wyrobu w kąpieli cynkowej. Aluminium dodawane do kąpieli w procesach topnikowych jest ograniczone do bardzo małych ilości (w praktyce nie przekracza około 0,02%), ponieważ większa zawartość zakłóca topnikowanie i ciągłość powłoki. To oznacza, że klasyczne cynkowanie ogniowe elementów konstrukcyjnych nie jest tym samym co powłoka Zn-Al z linii ciągłej. Powłoki Zn-Al o wyższej zawartości aluminium są przemysłowo wytwarzane przede wszystkim na blachach metodą ciągłą, a na konstrukcjach — metodą natrysku cieplnego lub jako powłoki płatkowe.
Tabela 1. Systemy powłok cynkowo-aluminiowych i ich podstawowe zastosowania.
| System | Norma | Typowa grubość | Zastosowanie |
|---|---|---|---|
| Ciągła powłoka Zn-Al (ZA, Galfan) | EN 10346 | 10–30 µm na stronę | Blachy, taśmy, profile zimnogięte, elewacje, dachy |
| Ciągła powłoka Zn-Al-Mg (ZM, Magnelis) | EN 10346 | 5–35 µm na stronę | Dachy, elewacje, rolnictwo, infrastruktura, obudowy |
| Natrysk cieplny Zn/Al 85/15 | EN ISO 2063-1/-2 | 100–150 µm (typowo) | Mosty, wieże, konstrukcje przemysłowe, środowiska C4–CX |
| Powłoka płatkowa Zn-Al | ISO 10683 / EN 13858 | 5–15 µm | Śruby, sprężyny, drobne części, łączniki |
| Cynkowanie ogniowe (Zn, nie stop Zn-Al) | EN ISO 1461 | 45–85 µm średnio, zależnie od grubości stali | Grube elementy konstrukcyjne, ramy, słupy, kratownice |
2. Ramy normatywne – co naprawdę reguluje wymagania
Punktem wyjścia jest specyfikacja wyrobu. Norma EN 1090-2 dotycząca wykonania konstrukcji stalowych wymaga, aby wymagania ochrony antykorozyjnej zostały określone w specyfikacji elementu, a w załączniku F odsyła do właściwych norm: EN ISO 1461 i EN ISO 14713 dla cynkowania zanurzeniowego, EN ISO 2063 i EN ISO 14713 dla powłok metalowych natryskiwanych cieplnie oraz EN ISO 12944 dla systemów malarskich. To specyfikacja projektu — a nie sama nazwa „powłoka Zn-Al” — decyduje o grubości, systemie i kryteriach odbioru.
Norma EN ISO 14713-1 zawiera ogólne zasady projektowania i odporności korozyjnej powłok cynkowych, a część 2 dotyczy cynkowania zanurzeniowego. EN ISO 12944-2 klasyfikuje środowiska korozyjne, EN ISO 12944-5 określa systemy malarskie, a EN ISO 12944-9 obejmuje systemy dla kategorii CX, w tym morskie i przemysłowe. Dla oceny środowiska i prognozowania trwałości kluczowe są ISO 9223 i ISO 9224, a dla badań porównawczych — ISO 9227 (mgła solna) i ISO 8565 (ekspozycja atmosferyczna).
W Niemczech dodatkowym dokumentem stosowanym w kontraktach jest wytyczna DASt 022, dotycząca cynkowania ogniowego nośnych elementów stalowych. Określa ona m.in. klasy konstrukcyjne i klasy szczegółowe związane z obciążeniami podczas zanurzania, co ma znaczenie przy dużych i sztywnych elementach.
Tabela 2. Normy istotne dla powłok Zn-Al i ochrony konstrukcji stalowych.
| Norma / dokument | Zakres | Znaczenie dla Zn-Al |
|---|---|---|
| EN ISO 1461 | Powłoki cynkowe na wyrobach stalowych i żeliwnych metodą zanurzeniową | Wymagania dla klasycznego cynkowania ogniowego; nie jest normą dla stopowych powłok Zn-Al o wyższej zawartości Al |
| EN 10346 | Ciągle powlekane wyroby płaskie ze stali | Klasy powłok ZA (Zn-Al) i ZM (Zn-Al-Mg), masy i grubości |
| EN ISO 2063-1/-2 | Natryskiwanie cieplne cynku, aluminium i ich stopów | Wymagania dla natrysku Zn/Al na konstrukcjach |
| EN ISO 14713-1/-2 | Powłoki cynkowe – projektowanie i odporność korozyjna | Zasady doboru grubości i projektowania detali |
| EN 1090-2 | Wykonanie konstrukcji stalowych | Specyfikacja ochrony antykorozyjnej, załącznik F |
| EN ISO 12944-2/-5/-9 | Ochrona malarska konstrukcji stalowych | Kategorie korozyjności, systemy duplex, kategoria CX |
| ISO 9223 / ISO 9224 | Korozyjność atmosfery i długoterminowe prognozy | Dobór systemu i szacowanie trwałości |
| ISO 10683 / EN 13858 | Powłoki płatkowe cynkowe | Łączniki i drobne części, grubość i mgła solna |
3. Wymagania dla podłoża i geometrii konstrukcji
Niezależnie od systemu, stal powinna odpowiadać dokumentacji konstrukcyjnej (zwykle gatunkom z EN 10025), a powierzchnia przed powleczeniem musi być wolna od olejów, farb, zgorzeliny, rdzy, zanieczyszczeń i pozostałości po spawaniu. EN 1090-2 wymaga, aby przygotowanie powierzchni było zgodne z EN ISO 8504, a stopień czystości i chropowatość odpowiadały wymaganiom konkretnej powłoki. W praktyce oznacza to usunięcie odprysków spawalniczych, zaokrąglenie ostrych krawędzi, oczyszczenie spoin i zapewnienie odpowiedniego profilu powierzchni.
Projektowanie pod cynkowanie ogniowe. Elementy muszą umożliwiać swobodny dostęp kąpieli do wszystkich powierzchni, a następnie jej całkowity odpływ. W projekcie przewiduje się otwory odpowietrzające i spustowe, unika zamkniętych przestrzeni, ślepych kieszeni i nakładających się powierzchni, które zatrzymują powietrze lub cynk. W praktyce otwory mają zwykle średnicę co najmniej 8–12 mm, a ich rozmieszczenie zależy od geometrii elementu. Należy też uwzględnić ryzyko deformacji, naprężenia spawalnicze, punkty zawieszenia oraz sposób transportu. Zbyt duża zawartość krzemu i fosforu w stali może prowadzić do nadmiernej grubości i chropowatości powłoki; w praktyce unika się zakresu Sandelina (około 0,03–0,12% Si), a zalecane przedziały to poniżej 0,03% lub około 0,12–0,16% Si, zależnie od gatunku i wymagań estetycznych.
Projektowanie pod natrysk Zn/Al. Powierzchnia powinna być przygotowana przez obróbkę strumieniowo-ścierną, zwykle do stopnia Sa 3 według EN ISO 8501-1; niektóre specyfikacje dopuszczają Sa 2½, jeśli system i przyczepność są potwierdzone badaniami. Profil powinien być ostry i jednorodny, a natrysk należy wykonać w określonym czasie po obróbce, przed ponownym utlenieniem powierzchni. Krawędzie i spoiny wymagają szczególnej uwagi, a obszary nieprzeznaczone do powlekania — maskowania. Po natrysku powłokę często uszczelnia się lub maluje; malowanie bezpośrednio na świeżą, porowatą powłokę wymaga systemu zgodnego z wymaganiami EN ISO 12944.
Blachy ZA/ZM. Powłoka jest nakładana w hucie, więc jakość podłoża wynika z certyfikatu wyrobu i EN 10346. Podczas formowania, cięcia i montażu należy unikać uszkodzeń mechanicznych, nadmiernego rozciągania powłoki i kontaktu z materiałami powodującymi korozję galwaniczną. Krawędzie cięcia są miejscami o cieńszej ochronie — wymagają zabezpieczenia, podobnie jak strefy po spawaniu, gdzie powłoka zostaje zniszczona. Elementy z blach Zn-Al nie są typowym rozwiązaniem dla grubych, mocno obciążonych belek; ich domeną są lekkie konstrukcje, obudowy i pokrycia.
4. Grubości, masy i tolerancje
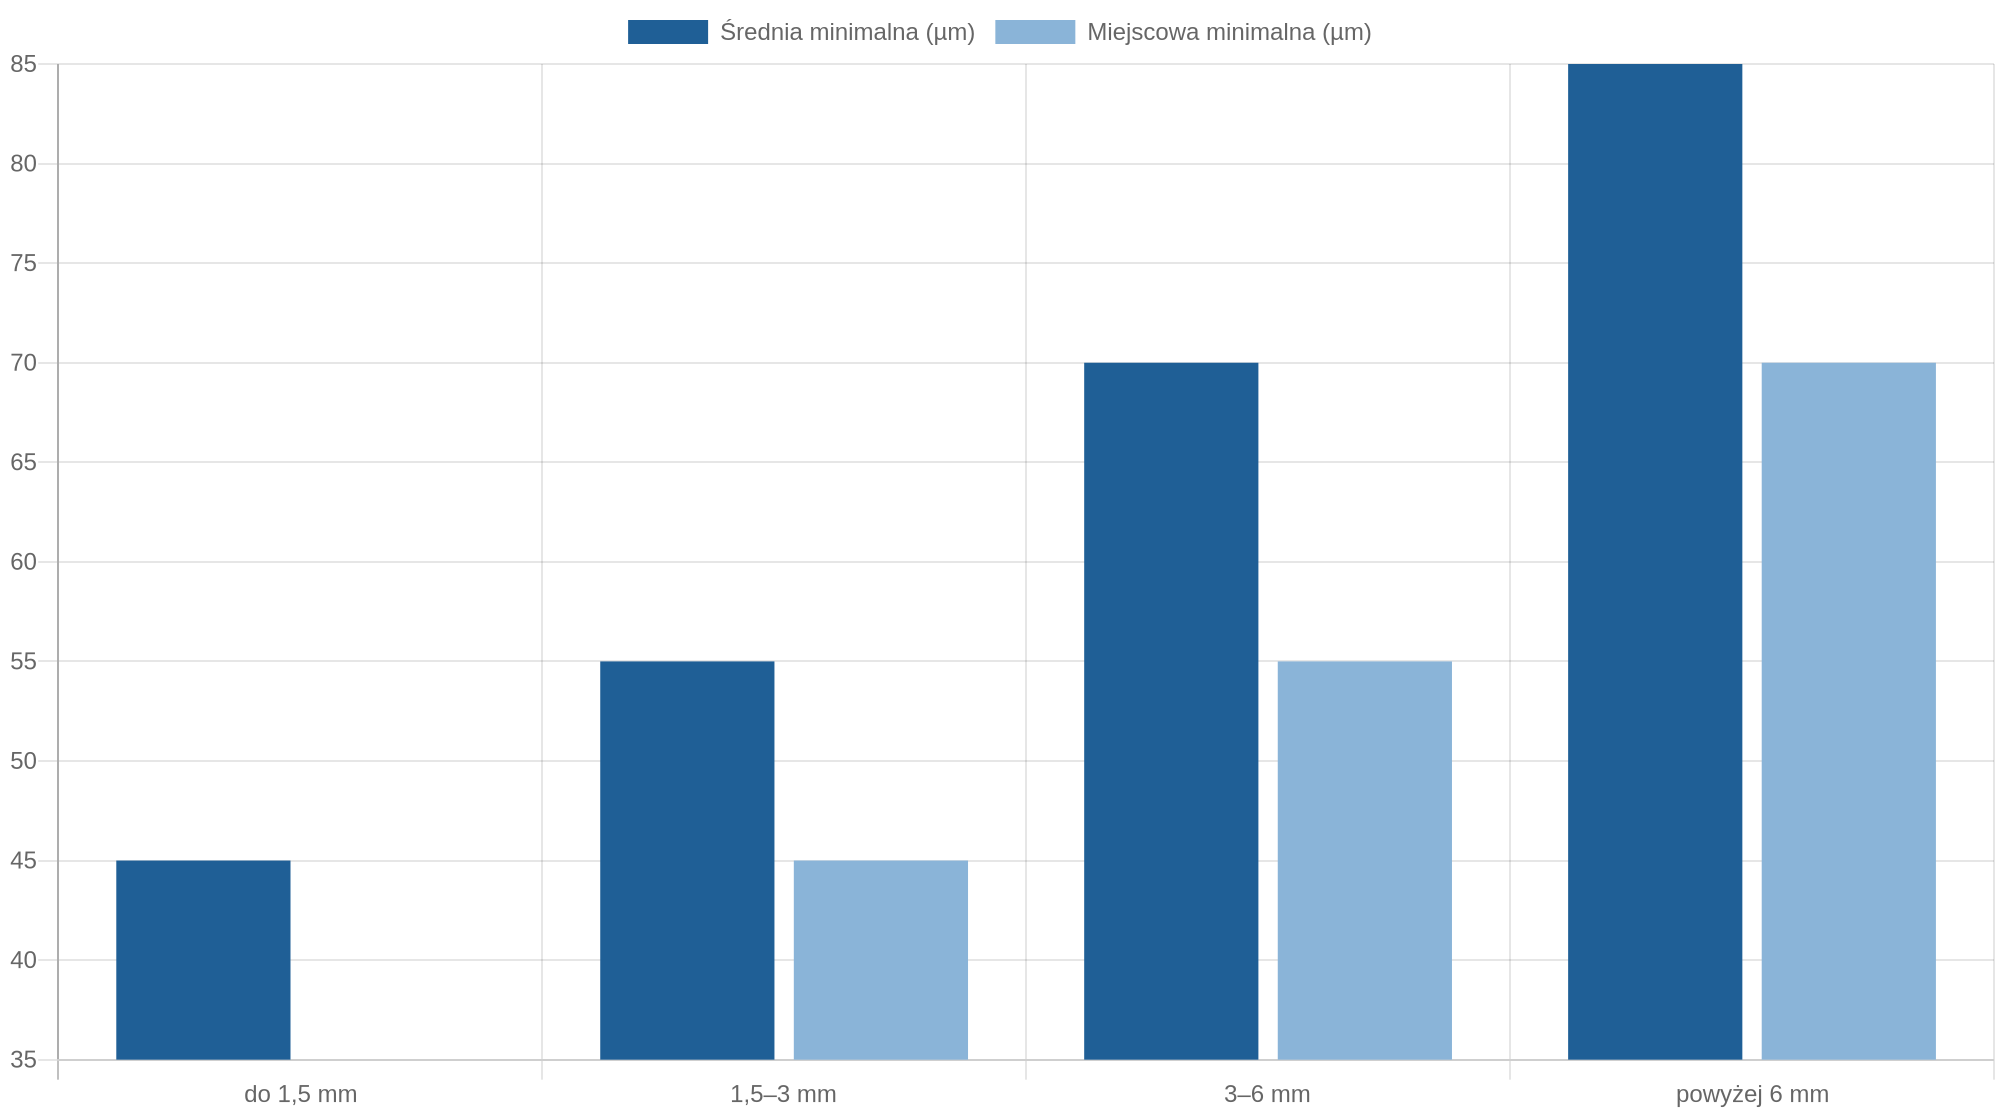
Grubość powłoki jest podstawowym parametrem odbioru, ale jej wymagania zależą od systemu. W przypadku cynkowania ogniowego EN ISO 1461 podaje minimalne wartości miejscowe i średnie w zależności od grubości stali. Powłoka jest grubsza na grubszych elementach, ponieważ dłuższy jest czas reakcji i większa pojemność cieplna. Dla porównania: 1 µm powłoki cynkowej odpowiada około 7,2 g/m², a norma posługuje się zarówno grubością, jak i masą powłoki.
Tabela 3. Minimalne grubości powłoki cynkowej według EN ISO 1461 (wyroby nieodwirowywane).
| Grubość stali | Grubość miejscowa min. (µm) | Grubość średnia min. (µm) | Masa średnia min. (g/m²) |
|---|---|---|---|
| poniżej 1,5 mm | 35 | 45 | 325 |
| 1,5–3 mm | 45 | 55 | 395 |
| 3–6 mm | 55 | 70 | 505 |
| powyżej 6 mm | 70 | 85 | 610 |
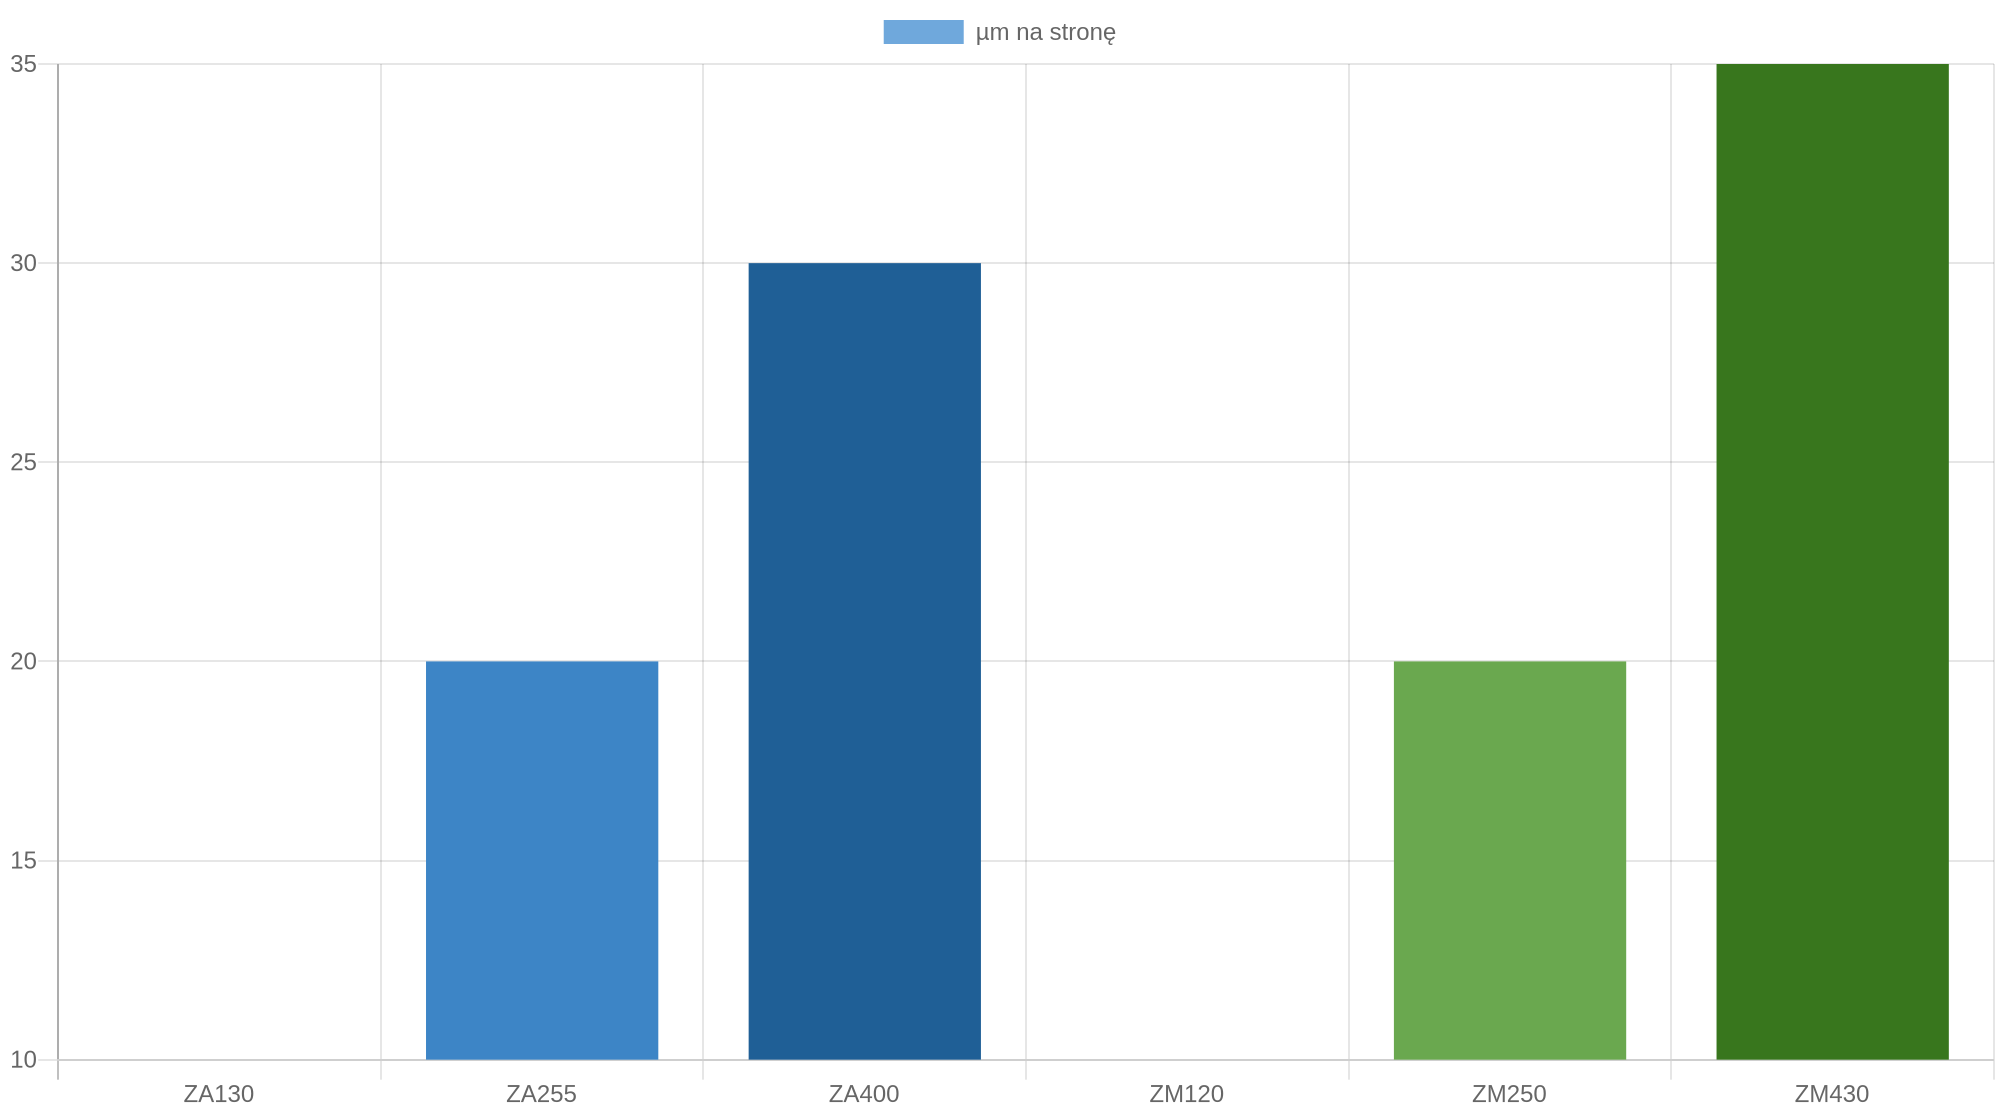
W przypadku blach ciągłych EN 10346 posługuje się klasami powłoki, np. ZA130, ZA255, ZA400, ZM120, ZM250, ZM430. Liczba w oznaczeniu odpowiada masie powłoki w g/m² łącznie na obu stronach, a grubość podaje się zwykle na jedną stronę. Przykładowo ZA255 to 255 g/m² łącznie, czyli około 20 µm na stronę; ZM250 to 250 g/m² i około 20 µm na stronę. Gęstość powłoki Magnelis jest podawana jako 6,2 g/cm³, dlatego przeliczenia masy na grubość różnią się od cynku. W zamówieniu należy podać klasę powłoki i normę, a nie tylko ogólne „Zn-Al”.
Tabela 4. Wybrane klasy powłok ZA i ZM według EN 10346.
| Klasa | Masa powłoki (g/m², obie strony) | Grubość na stronę (µm) | Uwagi |
|---|---|---|---|
| ZA130 | 130 | 10 | Powłoka Zn-Al, lżejsze zastosowania |
| ZA255 | 255 | 20 | Typowa klasa dla elewacji i lekkich konstrukcji |
| ZA400 | 400 | 30 | Wyższa odporność, środowiska C4–C5 |
| ZM120 | 120 | 10 | Powłoka Zn-Al-Mg, cienka |
| ZM250 | 250 | 20 | Zn-Al-Mg, dobra odporność w środowiskach chlorkowych |
| ZM430 | 430 | 35 | Najgrubsza z typowych klas ZM |
W natrysku cieplnym EN ISO 2063 nie narzuca jednej grubości dla wszystkich konstrukcji — określa wymagania jakościowe, przygotowanie powierzchni i metody badań, a grubość wynika z projektu i kategorii korozyjności. W praktyce dla stopu Zn/Al 85/15 przyjmuje się zwykle 100–150 µm, a w wielu specyfikacjach minimalna grubość wynosi 100 µm. Gdy powłoka jest malowana, grubość metalizacji często pozostaje w przedziale 100–150 µm, a system malarski dobiera się do kategorii środowiska. Zbyt cienka powłoka nie zapewni wystarczającej ochrony katodowej, zbyt gruba może zwiększać ryzyko spękań i odspojenia.
Powłoki płatkowe mają inną logikę: ISO 10683 wiąże grubość z czasem mgły solnej bez rdzy. Dla 240 godzin wymagane jest około 4 µm, dla 480 godzin — 5 µm, dla 600 godzin — 6 µm, dla 720 godzin — 8 µm, a dla 960 godzin — 10 µm. Typowe grubości mieszczą się w przedziale 5–15 µm. To rozwiązanie sprawdza się na łącznikach, ale nie zastępuje grubej powłoki konstrukcyjnej.
Tabela 5. Orientacyjna grubość powłoki płatkowej a mgła solna według ISO 10683.
| Czas mgły solnej bez rdzy (h) | Grubość odniesienia (µm) |
|---|---|
| 240 | 4 |
| 480 | 5 |
| 600 | 6 |
| 720 | 8 |
| 960 | 10 |
5. Przyczepność, ciągłość i badania odbiorcze
Odbiór powłoki powinien być zaplanowany jeszcze przed produkcją. Dla cynkowania ogniowego podstawą jest EN ISO 1461: ocena wyglądu, pomiar grubości oraz kontrola ciągłości i przyczepności w zakresie przewidzianym normą. Grubość mierzy się metodami nieniszczącymi (np. indukcją magnetyczną według ISO 2178) lub metodami laboratoryjnymi; pomiarów nie wykonuje się na krawędziach ani bliżej niż 10 mm od krawędzi, naroży i powierzchni ciętych palnikiem. Norma określa sposób wyznaczania obszarów odniesienia i liczby pomiarów, a wynik porównuje się z wartościami miejscowymi i średnimi.
Dla natrysku Zn/Al kluczowa jest przyczepność. EN ISO 2063 określa wymagania dotyczące przygotowania powierzchni, aplikacji i badań; w praktyce stosuje się próbę odrywania (ISO 4624), próby gięcia lub inne metody uzgodnione w specyfikacji. Powłoka natryskiwana jest porowata, dlatego często wymaga uszczelnienia lub malowania, a system malarski musi być zgodny z metalizacją. Badanie przyczepności samej powłoki cynkowej ogniowej nie jest rutynowo wymagane — powłoka powstaje przez reakcję metalurgiczną i jest trwale związana z podłożem; norma koncentruje się na grubości, wyglądzie i ciągłości.
Wygląd bywa źródłem nieporozumień. W powłokach ciągłych ZA/ZM mogą wystąpić linie przepływu, różnice odcienia i krystaliczna struktura, które nie są wadą, jeśli powłoka jest ciągła i spełnia wymagania masy. W cynkowaniu ogniowym dopuszczalne są różnice barwy i chropowatości; ocena estetyczna jest drugorzędna wobec ochrony przed korozją. Biały nalot (produkty korozji cynku) pojawia się przy zawilgoceniu i słabej wentylacji podczas transportu lub składowania — nie oznacza utraty ochrony, ale wymaga oceny i usunięcia zgodnie z zaleceniami producenta.
Mgła solna według ISO 9227 jest badaniami porównawczymi i kwalifikacyjnymi, a nie miarą trwałości w rzeczywistym środowisku. Setki godzin w komorze nie przekładają się wprost na lata eksploatacji. Do oceny trwałości służą badania ekspozycyjne (ISO 8565) oraz modele korozyjności (ISO 9223/9224) i wytyczne EN ISO 14713. W systemach duplex, czyli powłoka metalowa plus malarska, należy stosować się do EN ISO 12944-5 i EN ISO 12944-9: powierzchnię metalizacji lub cynku przygotowuje się przez delikatne piaskowanie (sweep blast), a grunt musi być zgodny z podłożem. Efekt synergii powoduje, że trwałość systemu jest większa niż suma trwałości powłok osobno — w literaturze podaje się mnożnik około 1,5–2,3, a niekiedy do 2,5.
Tabela 6. Najważniejsze badania i kryteria dla systemów Zn-Al.
| Badanie | System | Metoda / norma | Cel |
|---|---|---|---|
| Grubość / masa powłoki | Cynkowanie ogniowe | EN ISO 1461, ISO 2178 | Zgodność z wartościami miejscowymi i średnimi |
| Masa powłoki | Blachy ZA/ZM | EN 10346 | Potwierdzenie klasy powłoki |
| Przyczepność | Natrysk Zn/Al, duplex | EN ISO 2063, ISO 4624 | Ocena związania z podłożem i systemem malarskim |
| Ciągłość i wygląd | Wszystkie systemy | Wizualna, normy systemowe | Wykrycie braków, uszkodzeń, białego nalotu |
| Mgła solna | Powłoki płatkowe, kwalifikacja | ISO 9227 | Porównanie i kwalifikacja, nie prognoza lat |
| Ekspozycja atmosferyczna | Wszystkie systemy | ISO 8565, ISO 9223/9224 | Ocena zachowania w rzeczywistym środowisku |
6. Trwałość i dobór do środowiska
Dobór powłoki zaczyna się od klasy korozyjności środowiska. ISO 9223 definiuje kategorie C1–C5 oraz CX i podaje tempo korozji metali w pierwszym roku ekspozycji. Dla cynku górne granice wynoszą: C1 — 0,1 µm/rok, C2 — 0,7 µm/rok, C3 — 2,1 µm/rok, C4 — 4,2 µm/rok, C5 — 8,4 µm/rok, CX — 25 µm/rok. Są to wartości pierwszoroczne; ISO 9223 wyraźnie ostrzega, że nie można ich wprost ekstrapolować na cały okres eksploatacji. Do prognoz długoterminowych służy ISO 9224, a do projektowania trwałości — EN ISO 14713.
W praktyce powłoka cynkowa 85 µm w środowisku C3, przy długoterminowym tempie korozji około 1,5 µm/rok, może zapewnić kilkadziesiąt lat ochrony przed pierwszą konserwacją. To przykład orientacyjny: rzeczywiste tempo zależy od ekspozycji, zanieczyszczeń, wilgotności i detalów konstrukcji. Powłoki Zn-Al mają deklarowaną wyższą odporność niż klasyczny cynk — dla Galfanu producenci podają około dwukrotnie lepszą ochronę niż dla powłoki GI, a powłoki Zn-Al-Mg są szczególnie promowane w środowiskach chlorkowych. Nie zwalnia to z weryfikacji danych w projekcie: różnice między konkretnymi klasami powłok i warunkami ekspozycji mogą być większe niż ogólne deklaracje marketingowe.
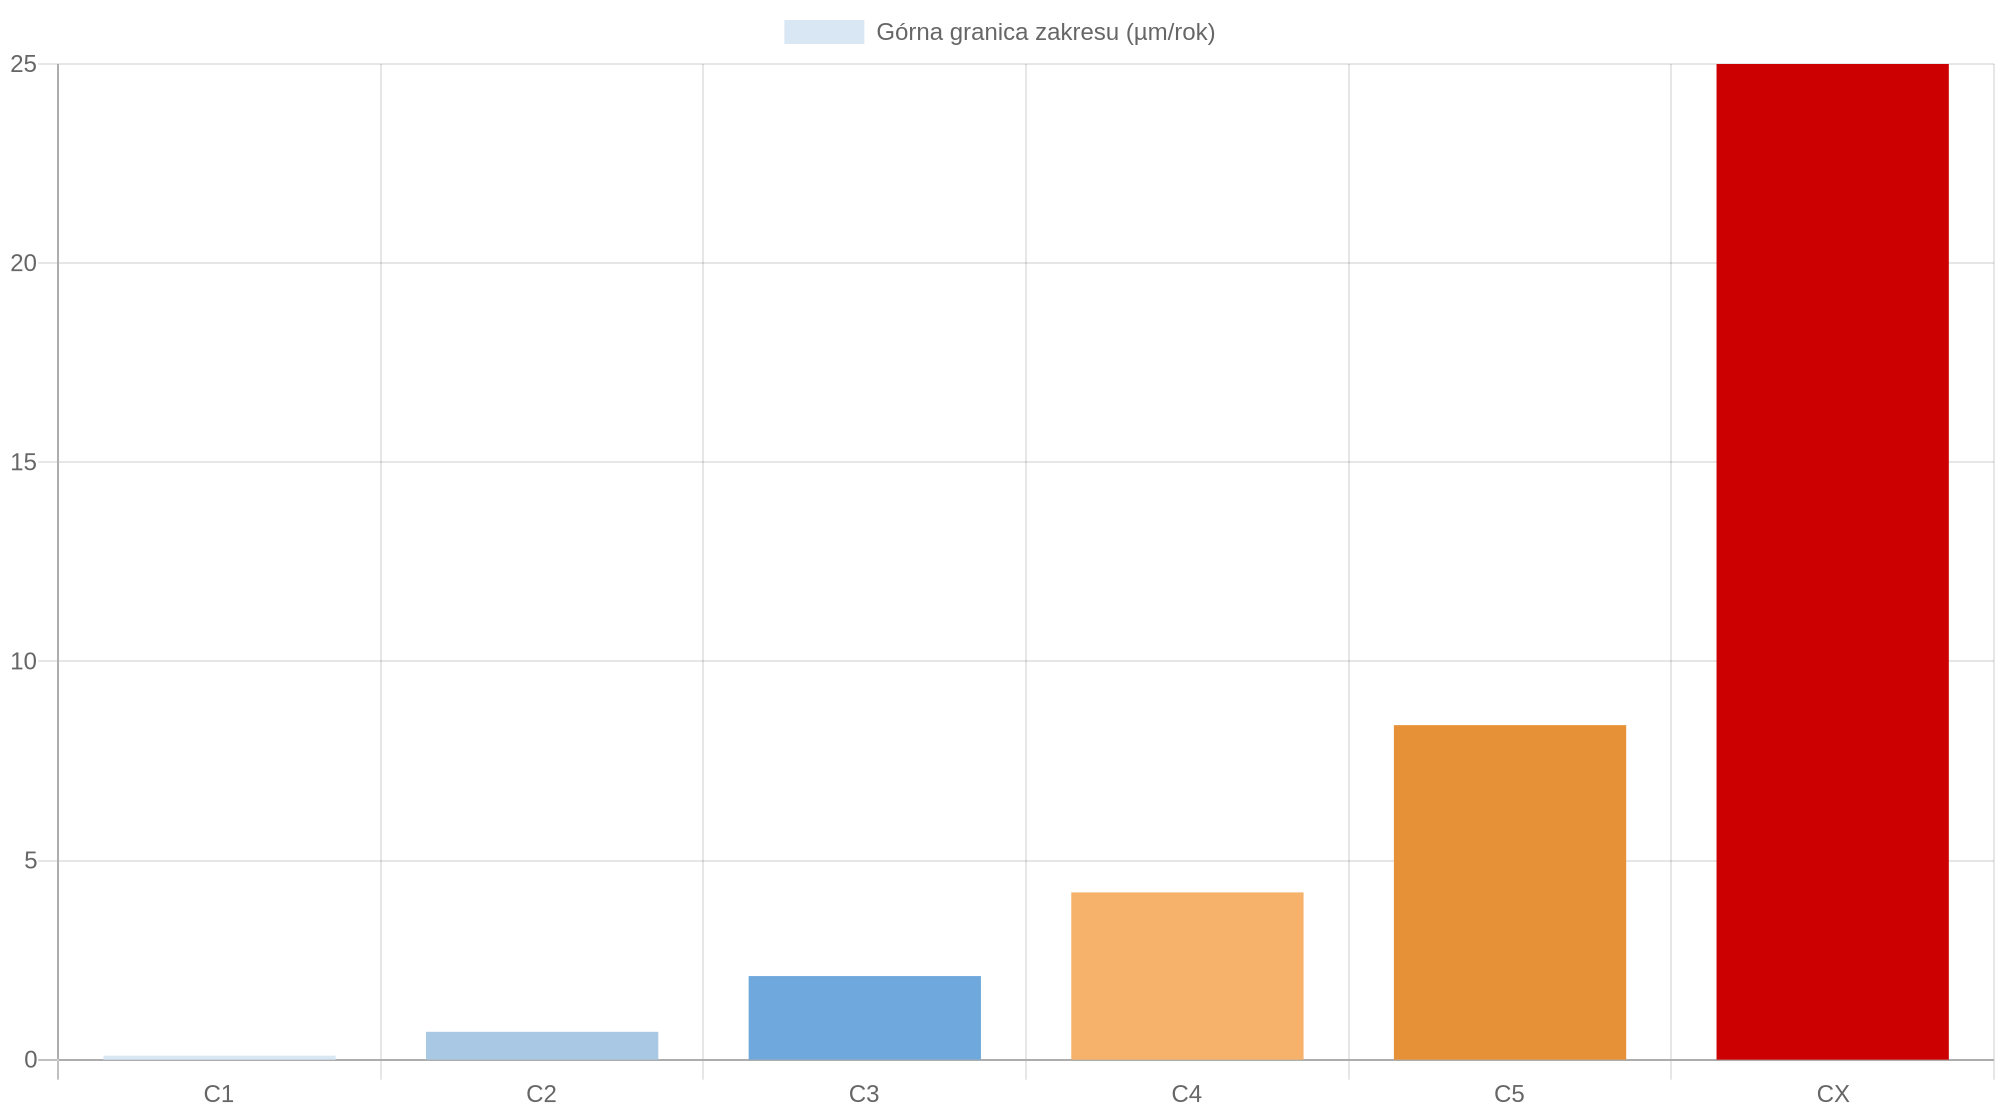
Tabela 7. Kategorie korozyjności ISO 9223 i tempo korozji cynku w pierwszym roku.
| Kategoria | Opis środowiska | Tempo korozji cynku (µm/rok) |
|---|---|---|
| C1 | Bardzo niska, wnętrza suche, obszary pustynne | ≤ 0,1 |
| C2 | Niska, obszary wiejskie, małe zanieczyszczenie | 0,1–0,7 |
| C3 | Średnia, miasta, umiarkowany przemysł, strefa przybrzeżna | 0,7–2,1 |
| C4 | Wysoka, przemysł, strefa morska o umiarkowanym zasoleniu | 2,1–4,2 |
| C5 | Bardzo wysoka, przemysł ciężki, strefa morska | 4,2–8,4 |
| CX | Ekstremalna, offshore, tropikalne środowisko morskie | 8,4–25 |
Przykładowe rozwiązania do weryfikacji w projekcie: dla C2–C3 wystarczające mogą być powłoki ZA255/ZM250 lub natrysk Zn/Al 100–120 µm; dla C4 — ZA400/ZM250 z malowaniem duplex albo natrysk 120–150 µm z systemem malarskim; dla C5 i CX — grubsze powłoki ZA400, natrysk 150 µm lub więcej oraz system duplex według EN ISO 12944-9. Dla grubych elementów konstrukcyjnych punktem odniesienia pozostaje cynkowanie ogniowe według EN ISO 1461, często łączone z malowaniem. Każdy wariant należy potwierdzić obliczeniem trwałości i wymaganiami kontraktu.
7. Naprawy, transport i eksploatacja
Uszkodzenia powłoki zdarzają się na każdym etapie — podczas transportu, montażu, spawania i eksploatacji. Drobne ubytki powłoki cynkowej lub Zn-Al naprawia się farbami bogatymi w cynk, zgodnie z systemem i zaleceniami producenta; większe obszary można uzupełnić natryskiem cieplnym. Po spawaniu strefę zgorzeliny i zniszczoną powłokę należy oczyścić i zabezpieczyć systemem naprawczym. W blachach ZA/ZM szczególnej ochrony wymagają krawędzie cięcia i otwory; nie należy pozostawiać ich bez zabezpieczenia w środowiskach C4–CX. Łączniki powinny mieć powłokę zgodną z systemem — dla śrub stosuje się cynkowanie ogniowe według EN ISO 10684 lub powłoki płatkowe według ISO 10683, z uwzględnieniem ryzyka korozji galwanicznej i kruchości wodorowej.
Transport i składowanie mają większy wpływ na jakość niż często się zakłada. Elementy należy przewozić w sposób chroniący powierzchnię przed tarciem i uderzeniami, a składować w suchym, wentylowanym miejscu, z przekładkami zapobiegającymi kontaktowi z wodą i kondensacją. Wilgoć sprzyja białemu nalotowi, zwłaszcza na powłokach cynkowych i Zn-Al. Należy unikać kontaktu z miedzią, ołowiem, niezabezpieczoną stalą i mokrym betonem, a także długotrwałego kontaktu z substancjami alkalicznymi. W trakcie montażu warto prowadzić dokumentację zdjęciową i protokół napraw, ponieważ jest to podstawa rozliczeń i przyszłej konserwacji.
8. Podsumowanie – praktyczna lista kontrolna
- Określ system, nie tylko nazwę: blacha ZA/ZM (EN 10346), natrysk Zn/Al (EN ISO 2063) czy powłoka płatkowa (ISO 10683/EN 13858).
- Podaj klasę powłoki i grubość: np. ZA255, ZM250, 100–150 µm natrysku; nie mieszaj masy g/m² z grubością µm.
- Zdefiniuj środowisko: kategoria ISO 9223 i wymagana trwałość do pierwszej konserwacji.
- Zaprojektuj detale: otwory spustowe i odpowietrzające, unikanie kieszeni, dostęp do wszystkich powierzchni, kontrola składu stali pod cynkowanie.
- Przygotuj powierzchnię: odtłuszczenie, usunięcie zgorzeliny i odprysków, Sa 3 lub Sa 2½ zależnie od systemu i specyfikacji.
- Zaplanuj badania: grubość/masa, przyczepność, ciągłość, wygląd; mgłę solną traktuj jako badanie kwalifikacyjne.
- Rozważ duplex: przy C4–CX malowanie powłoki metalicznej może wydłużyć trwałość o mnożnik około 1,5–2,3.
- Zabezpiecz naprawy i transport: farby cynkowe lub natrysk naprawczy, suche i wentylowane składowanie, ochrona krawędzi.
Powłoki cynkowo-aluminiowe mogą być doskonałym rozwiązaniem, ale tylko wtedy, gdy wymagania są spójne: system, norma, grubość, środowisko i badania muszą tworzyć jeden łańcuch. Sama deklaracja „Zn-Al” bez tych parametrów nie jest specyfikacją techniczną. W projektach konstrukcyjnych najlepsze efekty daje połączenie wiedzy o korozyjności środowiska, poprawnego zaprojektowania detali i rzetelnego odbioru powłoki — a nie wyłącznie wybór najgrubszej warstwy.
Data Points – źródła
- ISO – Międzynarodowa Organizacja Normalizacyjna
- CEN-CENELEC – Europejski Komitet Normalizacyjny
- EGGA – Europejskie Stowarzyszenie Cynkowania Ogniowego
- Galvanizers Association – wymagania EN ISO 1461
- American Galvanizers Association – trwałość i systemy duplex
- ArcelorMittal – powłoki Zn-Al-Mg i wyroby płaskie
- voestalpine – klasy powłok ZA i ZM
- SSAB – powłoki Galfan i stal powlekana
- Lakiernictwo.net – powłoki cynkowo-aluminiowe i wymagania norm
- Cynkowanie-ogniowe.pl – wymagania techniczne cynkowania
- Huta Pokój – badania powłok cynkowych
- Polski Komitet Normalizacyjny
Zakresy i wartości normatywne podano na podstawie publicznie dostępnych opisów norm i materiałów branżowych. Przed zastosowaniem w projekcie należy zweryfikować aktualne wydania norm i wymagania kontraktu.